Ordonnancement des machines
Quel travail, sur quelle machine, dans quel ordre, à quelle heure.
L'ordonnancement machines passe de la semaine du plan de capacité à l'heure : chaque unité machine est un couloir, les opérations sont ordonnancées au plus tôt à capacité finie. Le temps de réglage dépend de la séquence (matrice de changement orientée) ; chauffe, refroidissement, transport entre opérations et calendrier de travail sont pris en compte.
Ce que vous gagnez avec OPLAN
- Les ordres et opérations à ordonnancer viennent de l'intégration OPERRA ; l'ordonnancement approuvé est le jeu de données pour le MES (MES-OUT-01).
- Quand une règle, une opération intermédiaire ou un temps de changement change, l'ordonnancement est reconstruit.
Comment ça marche ?
Construisez l'ordonnancement, définissez changements et opérations intermédiaires, lisez la date d'expédition.
-
1
Construisez l'ordonnancement
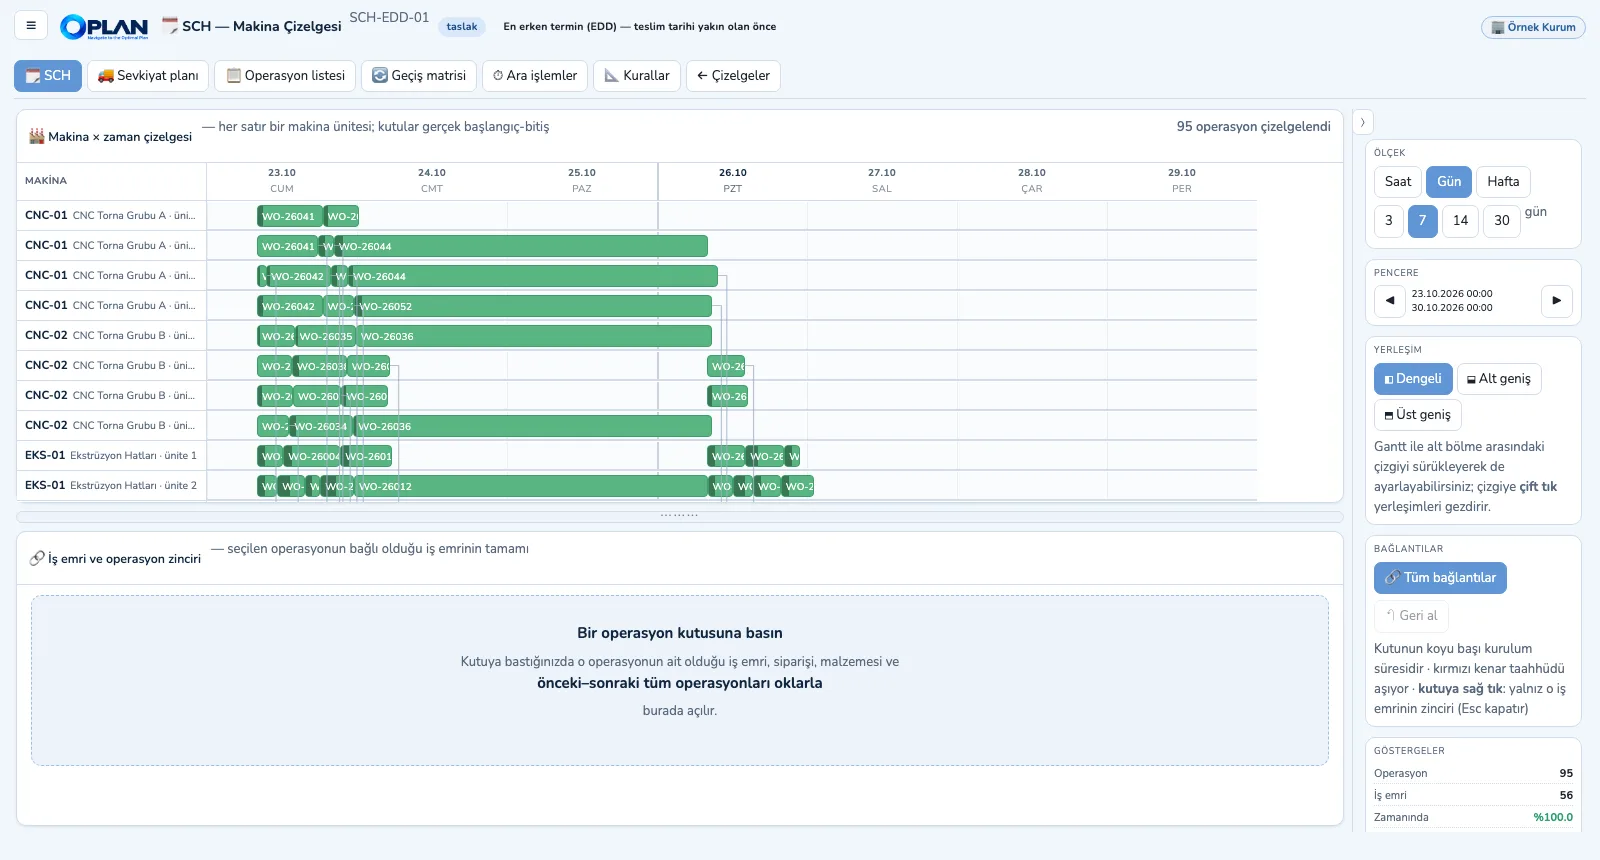
Choisissez la règle ; toutes les opérations des ordres ouverts sont placées à la minute sur les unités machines. Un clic ouvre toute la chaîne de l'ordre.
-
2
Renseignez la matrice de changement
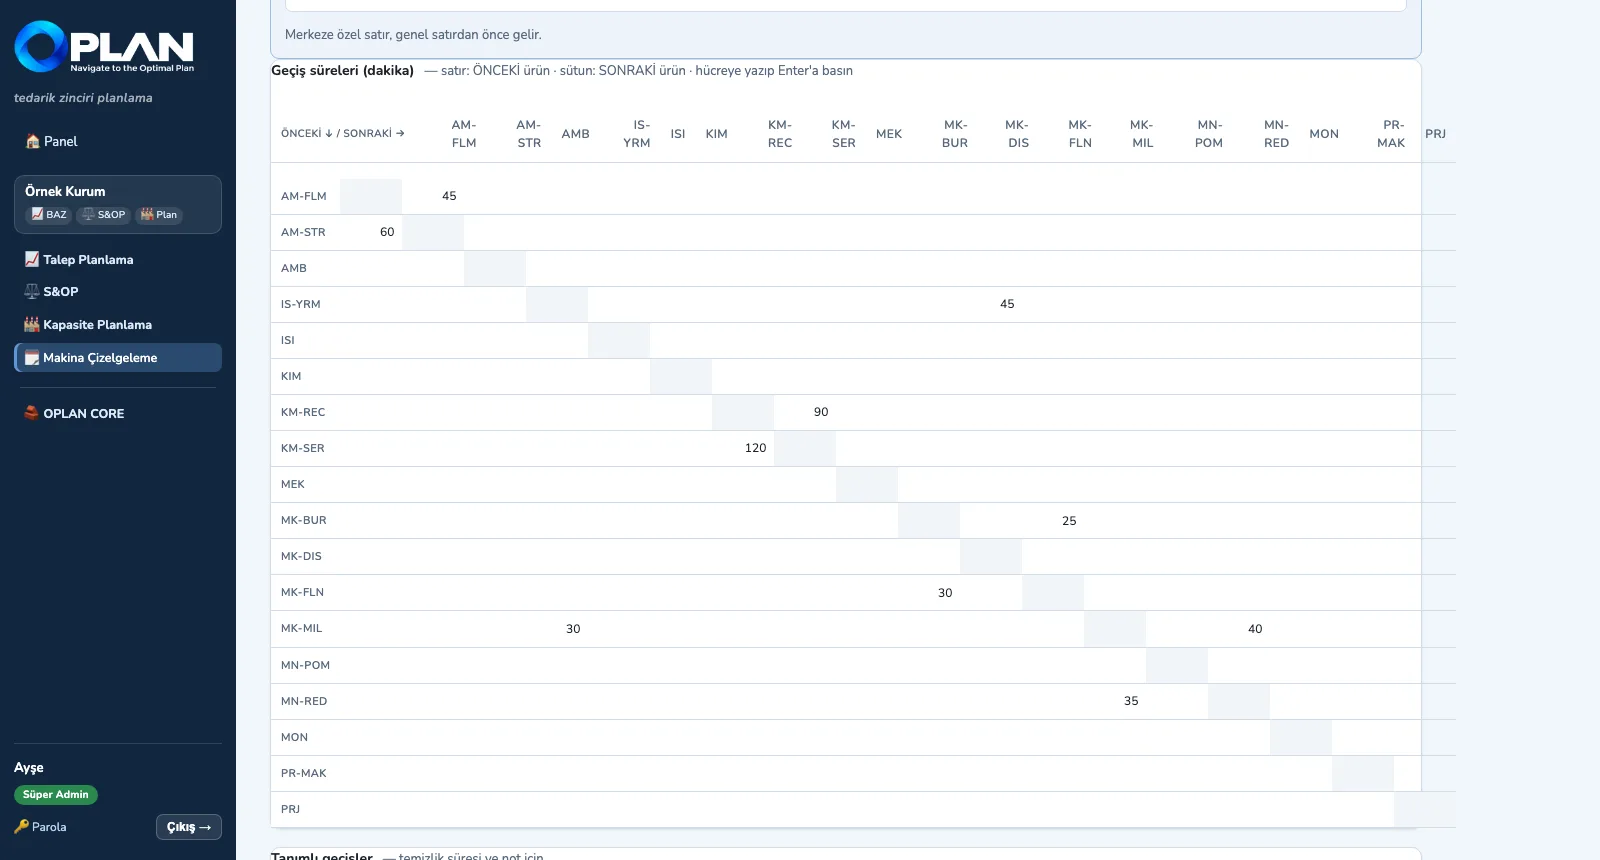
Lignes : article ou famille précédent, colonnes : suivant ; clair→foncé et l'inverse peuvent différer.
-
3
Définissez les opérations intermédiaires
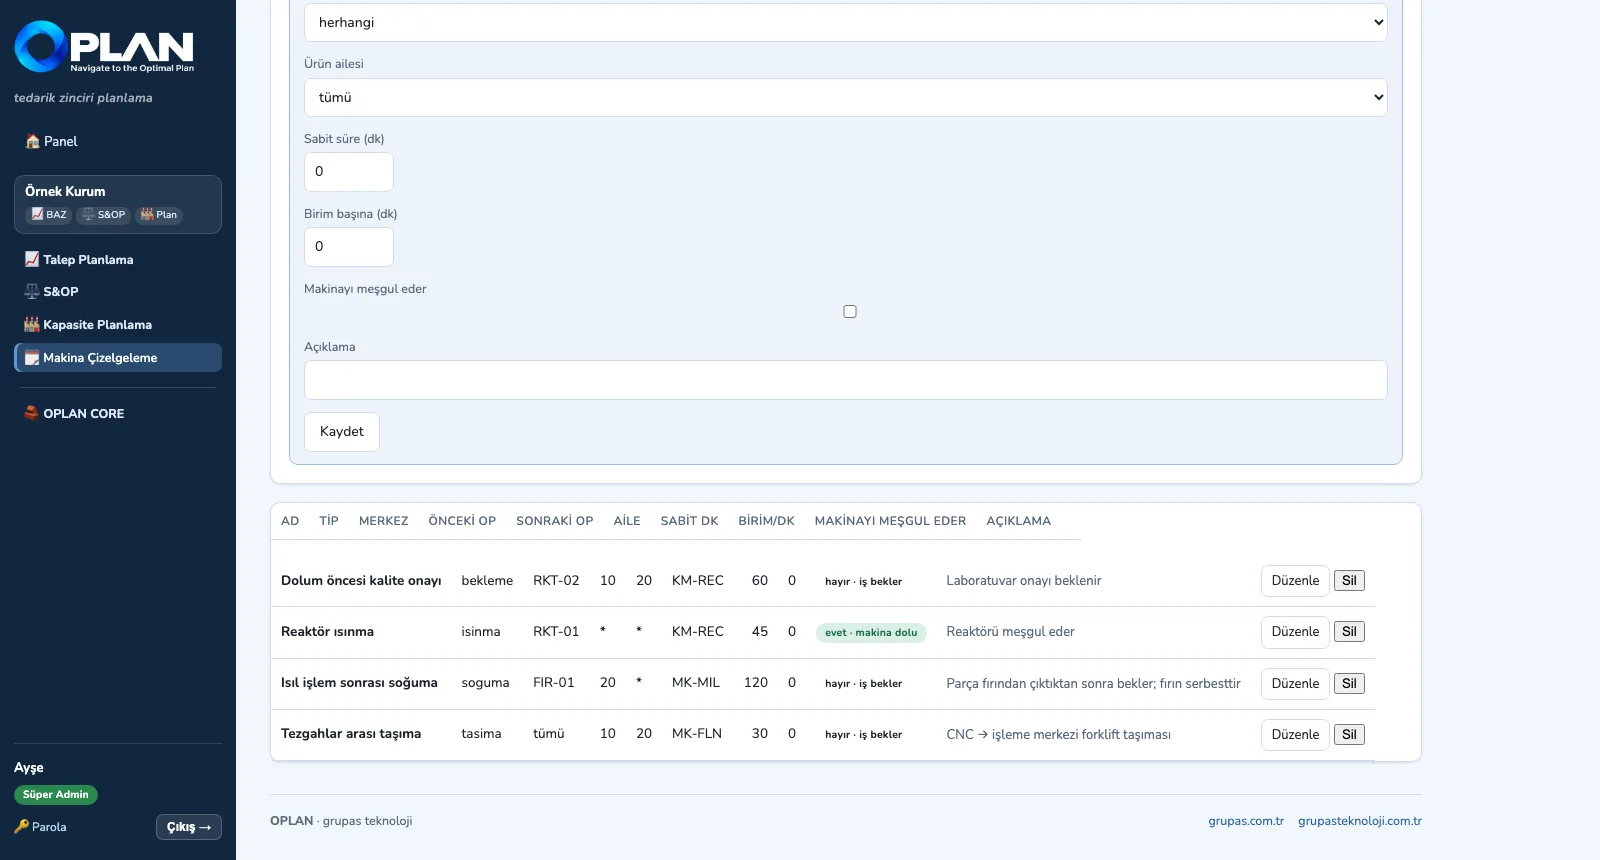
Refroidissement ou transport font attendre le travail mais libèrent la machine ; la chauffe l'occupe — les deux sont distingués.
-
4
Lisez la date d'expédition
Dès la dernière opération terminée, le travail est prêt à expédier ; avance / retard par rapport à la promesse et charge hebdomadaire sont au tableau.
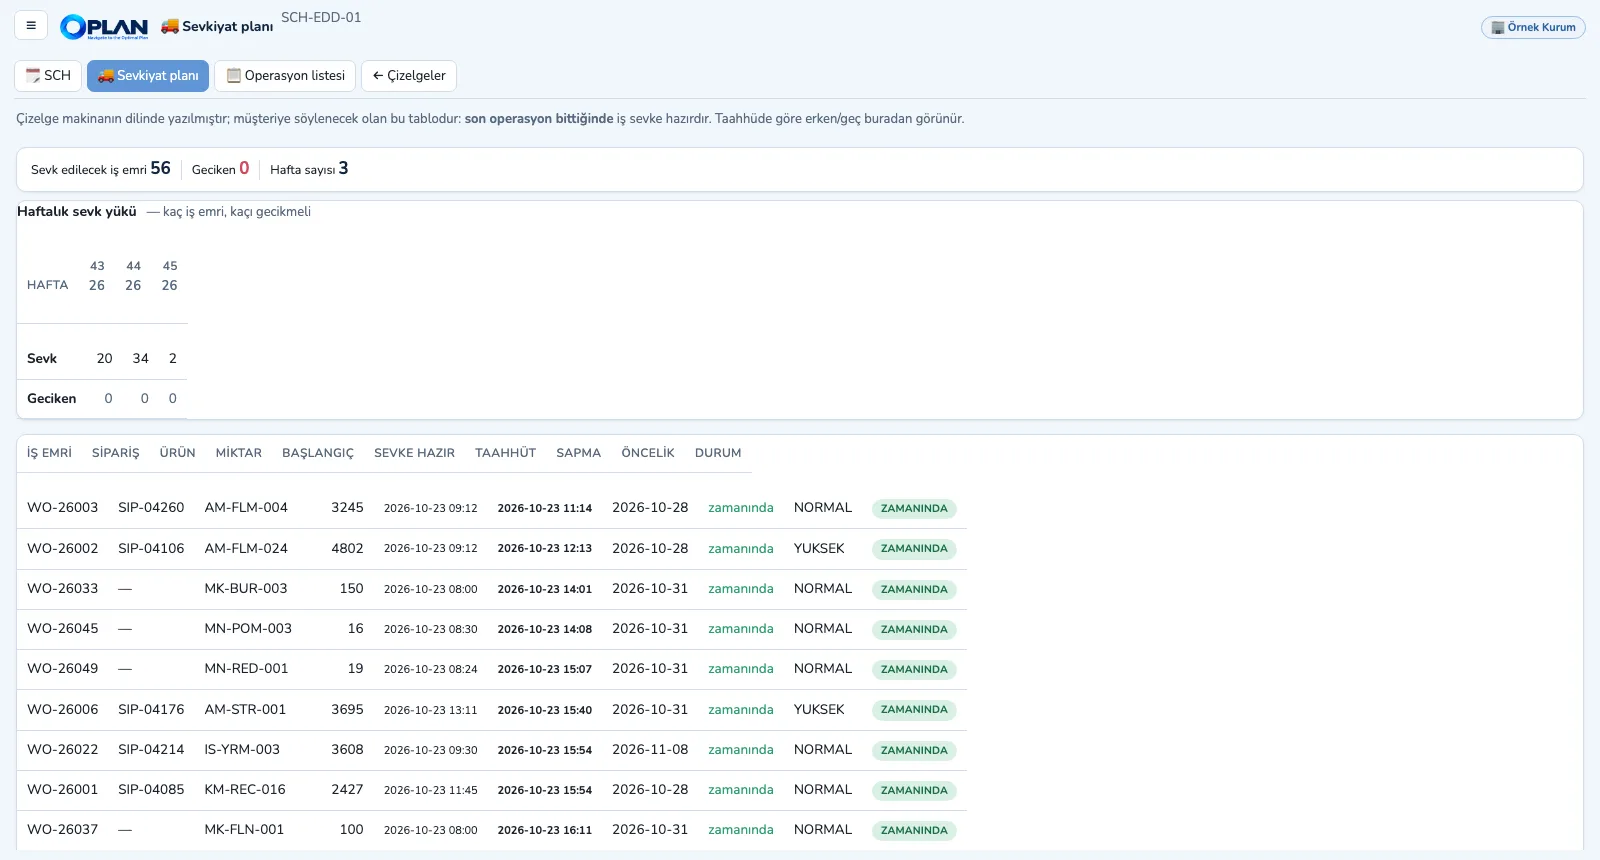
Les écrans présentent les données d'une usine d'exemple ; l'interface de l'application est en turc.
Objectif
Faire en sorte que ce qui tient dans la semaine tienne aussi une fois séquencé, en équilibrant pertes de réglage et retards par des règles.
Fonctions
- Cinq règles de priorité : date due au plus tôt (EDD), temps opératoire le plus court (SPT), ratio critique, priorité de commande, favorable aux réglages
- Matrice de changement orientée (article ou famille ; propre à la machine ou générale) et temps de nettoyage
- Opérations intermédiaires : réglage, chauffe, refroidissement, transport, attente obligatoire, nettoyage — selon qu'elles occupent ou non la machine
- Lots de transfert : les opérations longues sont fractionnées, la machine suivante n'attend pas tout le lot ; fenêtres d'équipe et jours fériés
- Gantt en heures / jours / semaines, chaîne ordre-opérations, déplacements et annulation, liste des opérations et plan d'expédition (date prête à expédier, écart à la promesse)
Bénéfices
- Les pertes de réglage diminuent grâce au séquencement
- La date promise au client vient de l'ordonnancement
- Les durées sont dans les données de base, pas dans le code
Pour qui
Ordonnanceurs, planificateurs de production, chefs d'équipe et d'atelier, expédition.
Tous les modules
Découvrez votre plan dans OPLAN
Écrivez-nous pour une démo en direct sur les données d'une usine d'exemple.
Demander une démo